电动机采用按订单生产方式制造
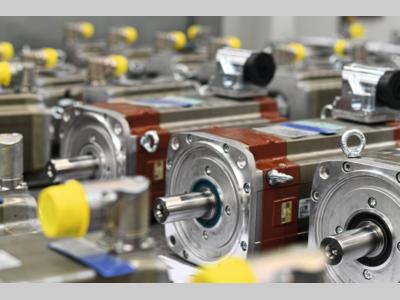
不久前,作者在西门子公司(Siemens)萨勒河畔巴特诺伊施塔特电机工厂(Siemens-Elektromotorenwerk Bad Neustadt a. d. Saale,EWN)现场了解了高效的厂内物流解决方案和生产流程。该工厂隶属于西门子运动控制事业部(Motion Control);该事业部在全球设有12家工厂。工厂遵循“本地服务本地”(Local-for-Local)原则,生产的电机主要供应欧洲、美洲和非洲市场,全球客户超过30,000家。凭借较高的生产纵向一体化程度和自有铝合金压铸能力,工厂能够从原材料到电机成品部件全部自主生产,其中既包括转子——旋转并产生机械能的部件,也包括定子——固定不动并承载磁场的部件。正如标题所示,工厂并不为库存而生产,而是按照客户订单组织生产。不过,这并不意味着不需要仓库;事实上,支撑厂内物流的是多套仓储系统,包括AutoStore仓库和配有18个拣选口的高性能托盘库。两者都是生产流程的组成部分,可按照生产节拍,将半成品和原材料准时制(Just-in-Time,JIT)供应给全自动终装线,即使是沉重、体积较大的部件也不例外。
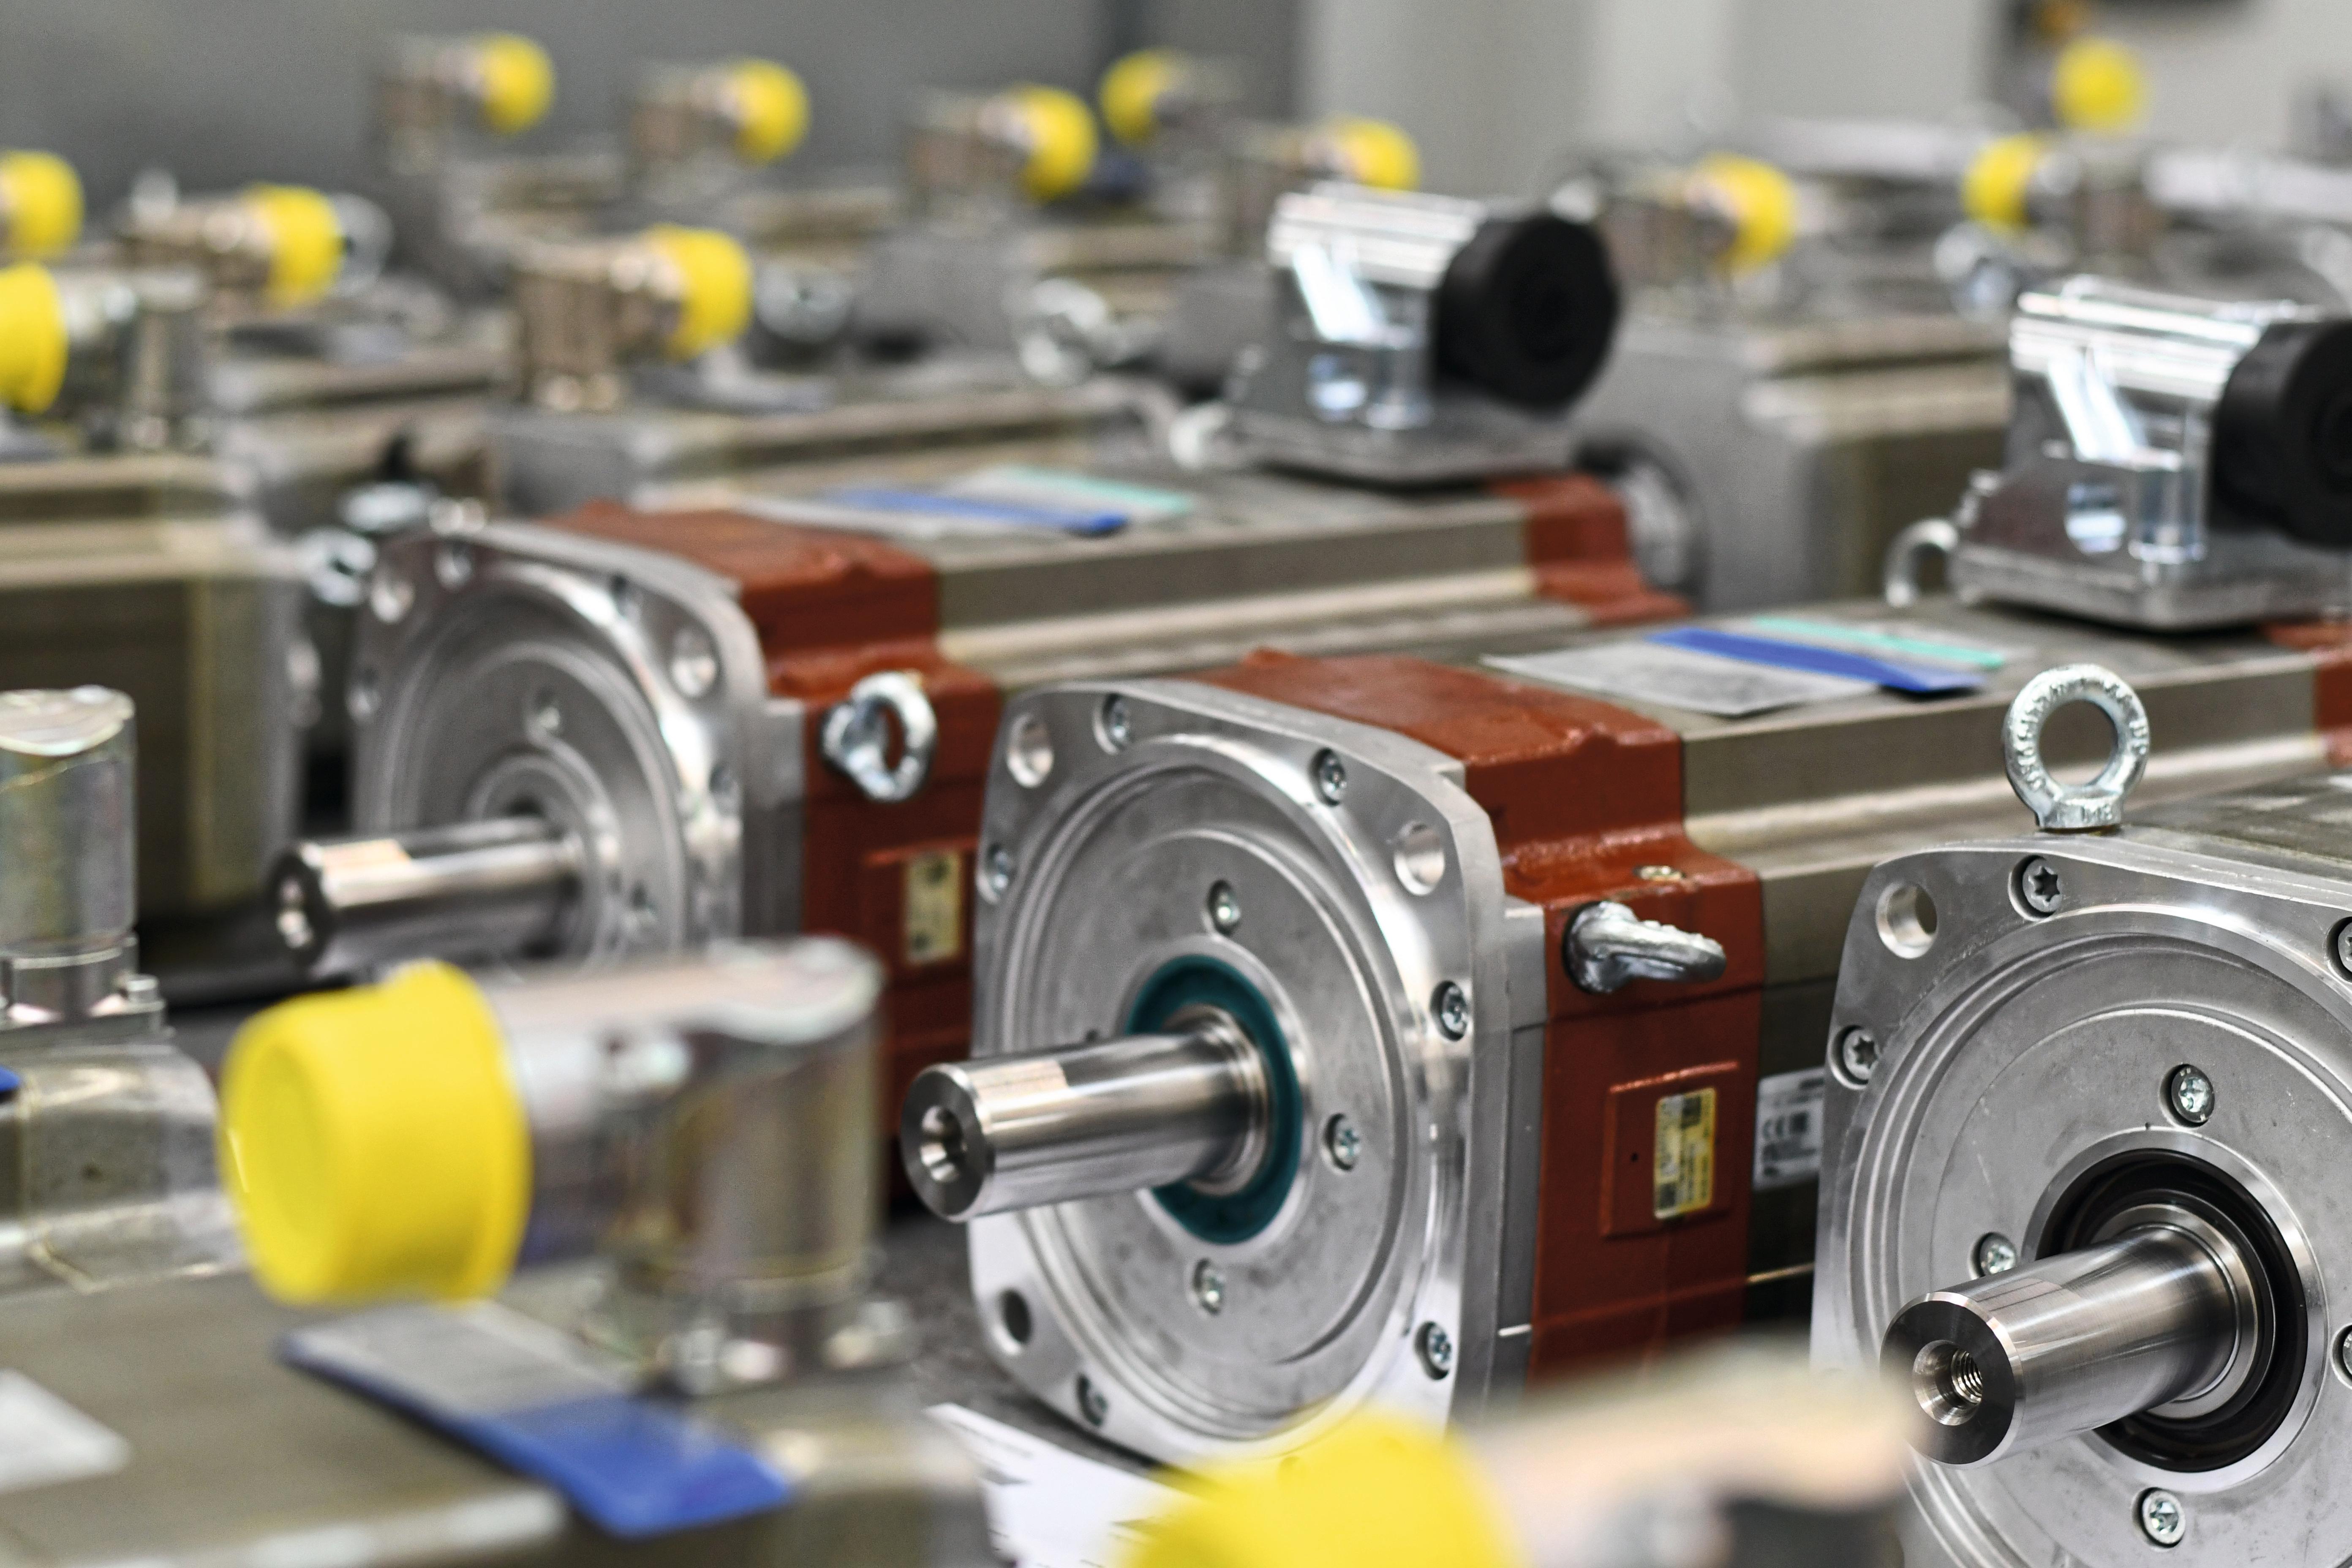
图1 西门子萨勒河畔巴特诺伊施塔特电机工厂(EWN)为约35,000家客户生产电机。为优化换型,工厂通常将5个生产日合并为1个周计划周期
仅根据客户订单进行定制生产
由于采用按订单生产(Make-to-Order)原则,工厂不设最低订购量,“批量为1”的订单并不少见,因此预先生产某些型号的电机并存入仓库并无意义,因为没人知道以后究竟会订购哪一种变型。这也意味着,作者在工厂看到的所有物料和产品,都对应着某一份具体的客户订单。那么,这样的厂内物流仓储系统究竟如何运行?在小批量生产条件下,按理论计算,机器平均每7 min就需要为新的生产任务换型1次。工厂的任务因此是制订高度优化的生产计划,并合理合并订单。西门子方面表示,目前在全球市场上,只有该公司能够在如此短的时间内,以较高质量交付数量如此庞大的产品变型。
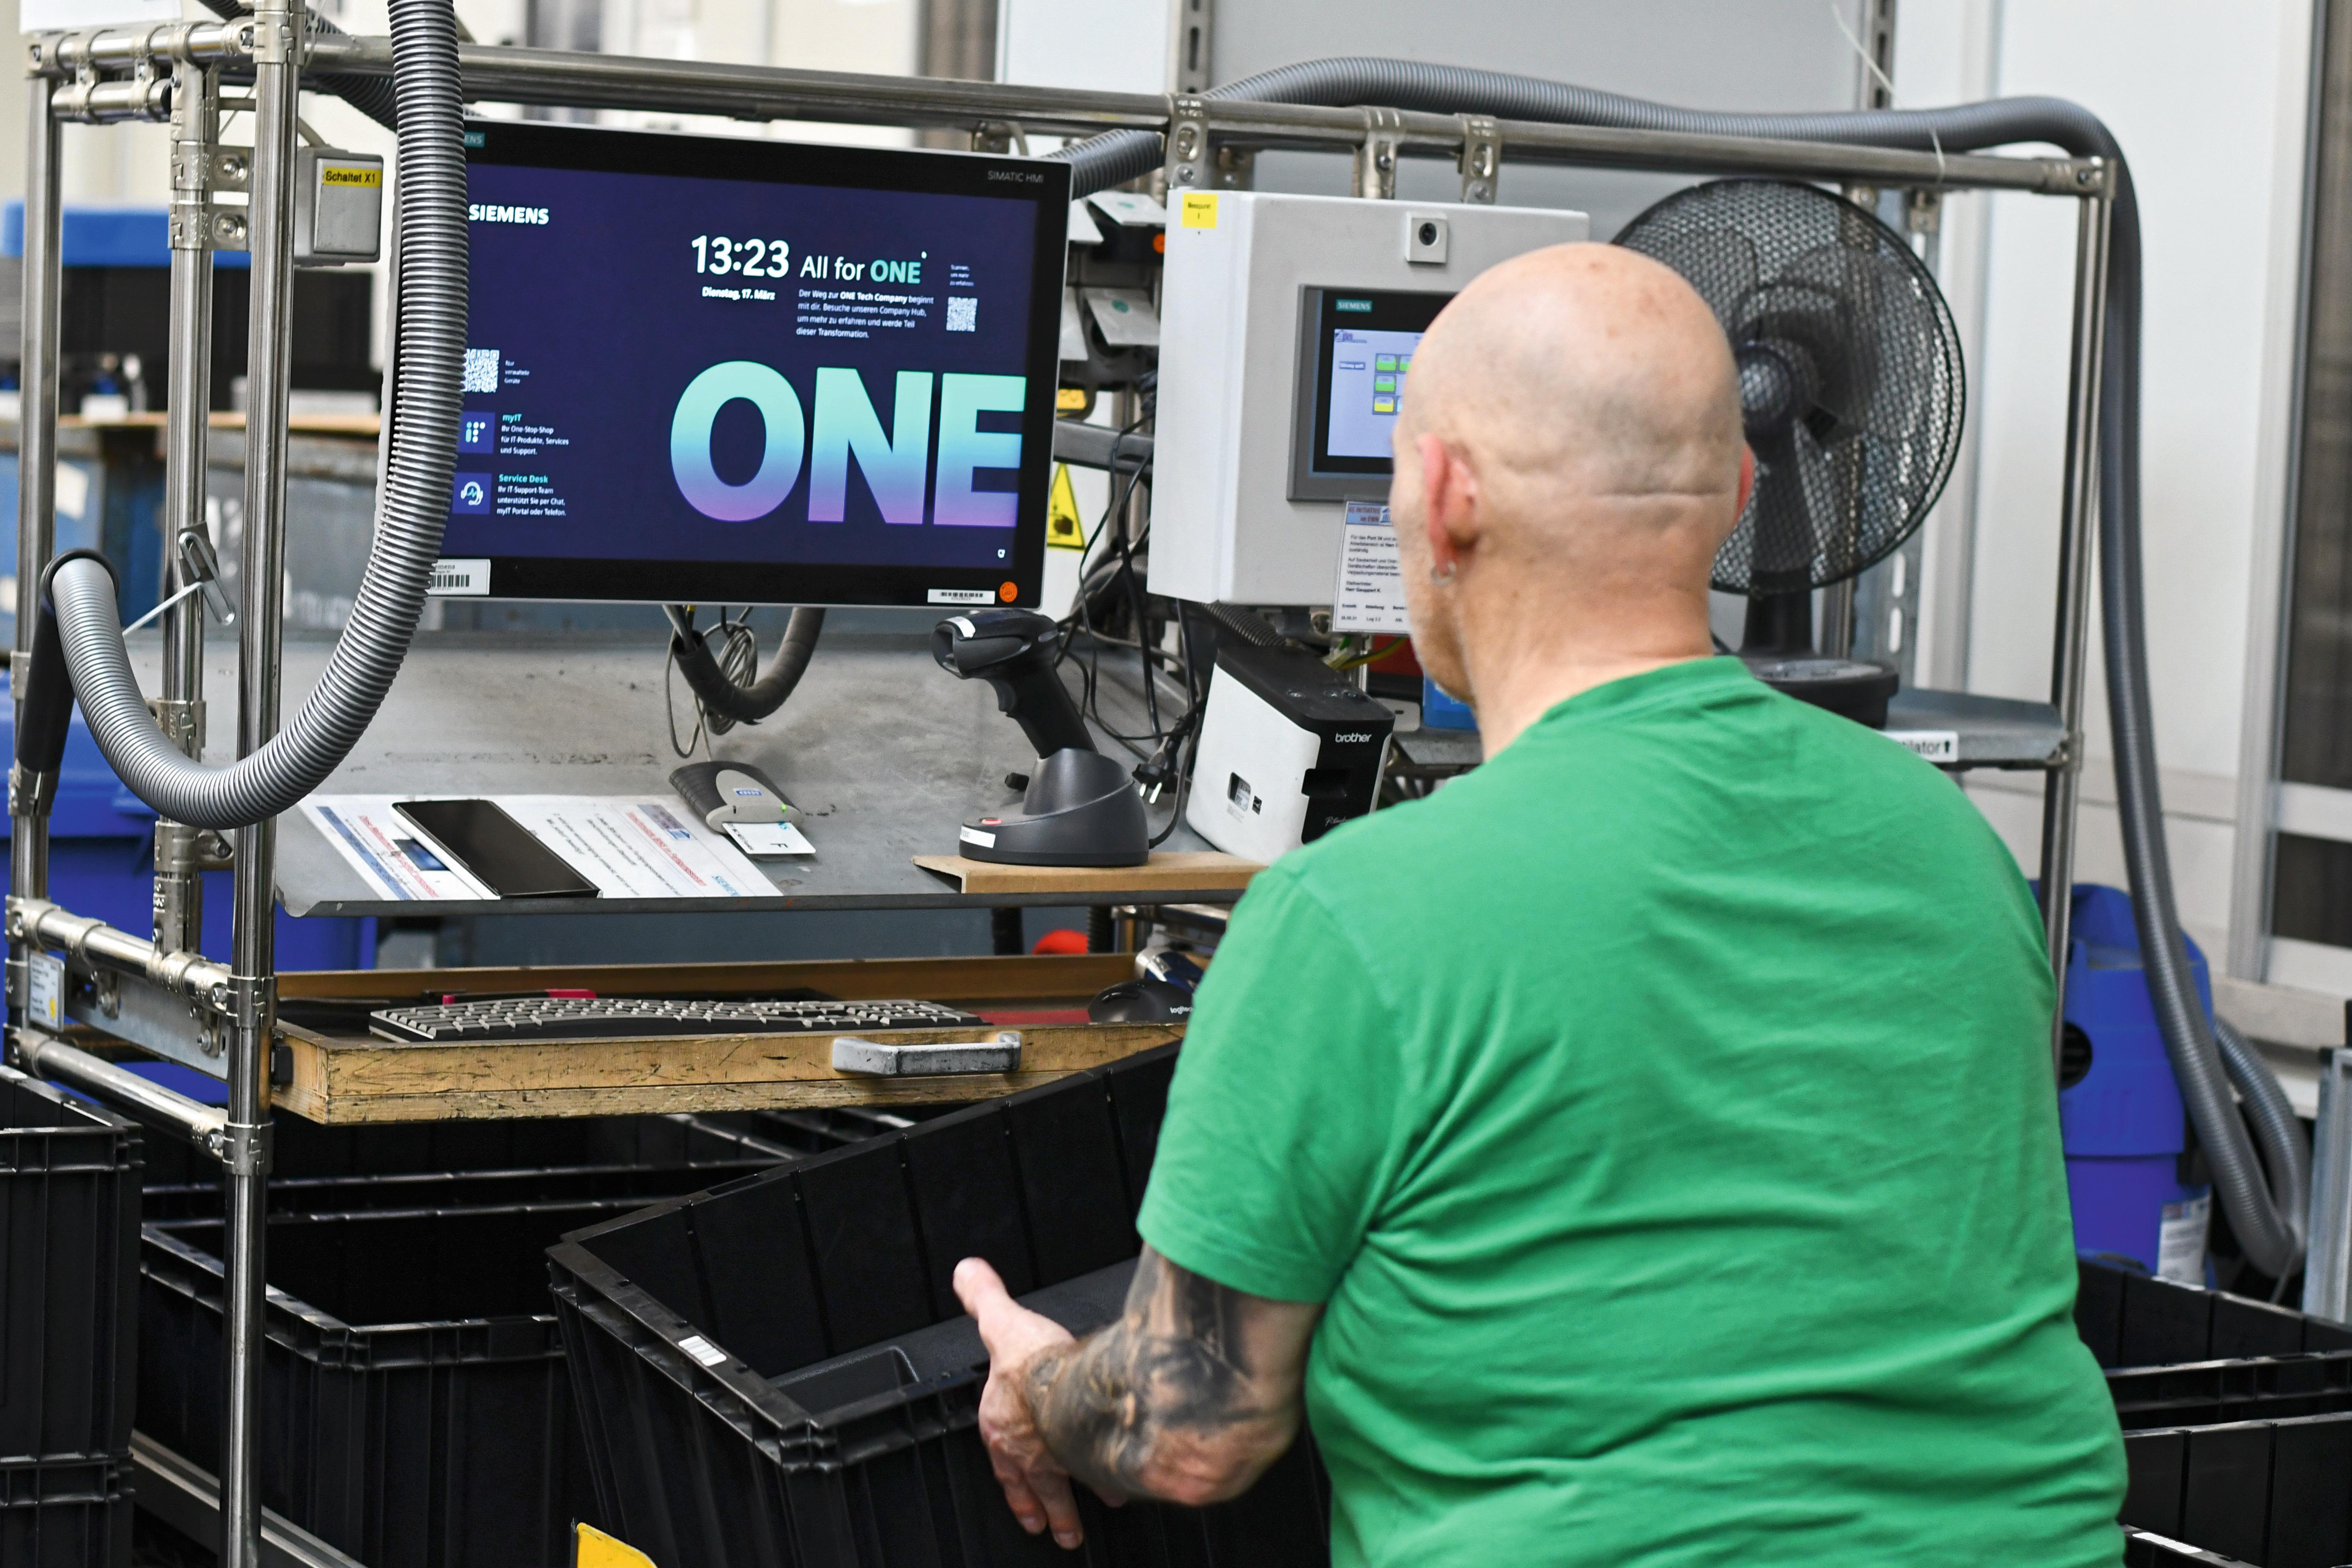
图2 电机工厂的1名生产员工从AutoStore出库工位取出终装线下一步需要使用的物料
由AutoStore直接供料
为此,萨勒河畔巴特诺伊施塔特工厂配备了2套先进的全自动仓储系统。它们既作为前序生产与客户定制终装之间的解耦缓冲区,也能有效满足多品种生产的复杂要求:1套是AutoStore仓库,另1套是高性能托盘库(High-Performance-Palettenlager,HPL)。1名厂内物流员工颇为自豪地表示,公司在产品变型控制和复杂性管理方面堪称行家。如果只考察EWN的厂内物流,不包括订单管理或发运调度等环节,其范围涵盖完整的收货流程和生产供料,也就是工厂各仓库构成的仓储体系。此外,工厂还委托附近的1家物流服务商管理中速周转和低速周转物料,避免这些物料占用厂区内的宝贵空间。EWN的解耦方案颇具特点:一套在料箱层面运行,即AutoStore;另一套面向托盘和重型部件,即HPL。AutoStore仓库拥有22,000个料箱,存储2,600种物料,每天完成约8,500次拣选,物料从出库口直接供应邻近的伺服电机生产区域,主要用于生产小型电机的定子和转子等可装入料箱的部件。也就是说,AutoStore仓库与生产之间已经不再设置中间物流环节。主轴电机生产区域则可能涉及重量很大的部件,同样需要按照生产节拍供料。
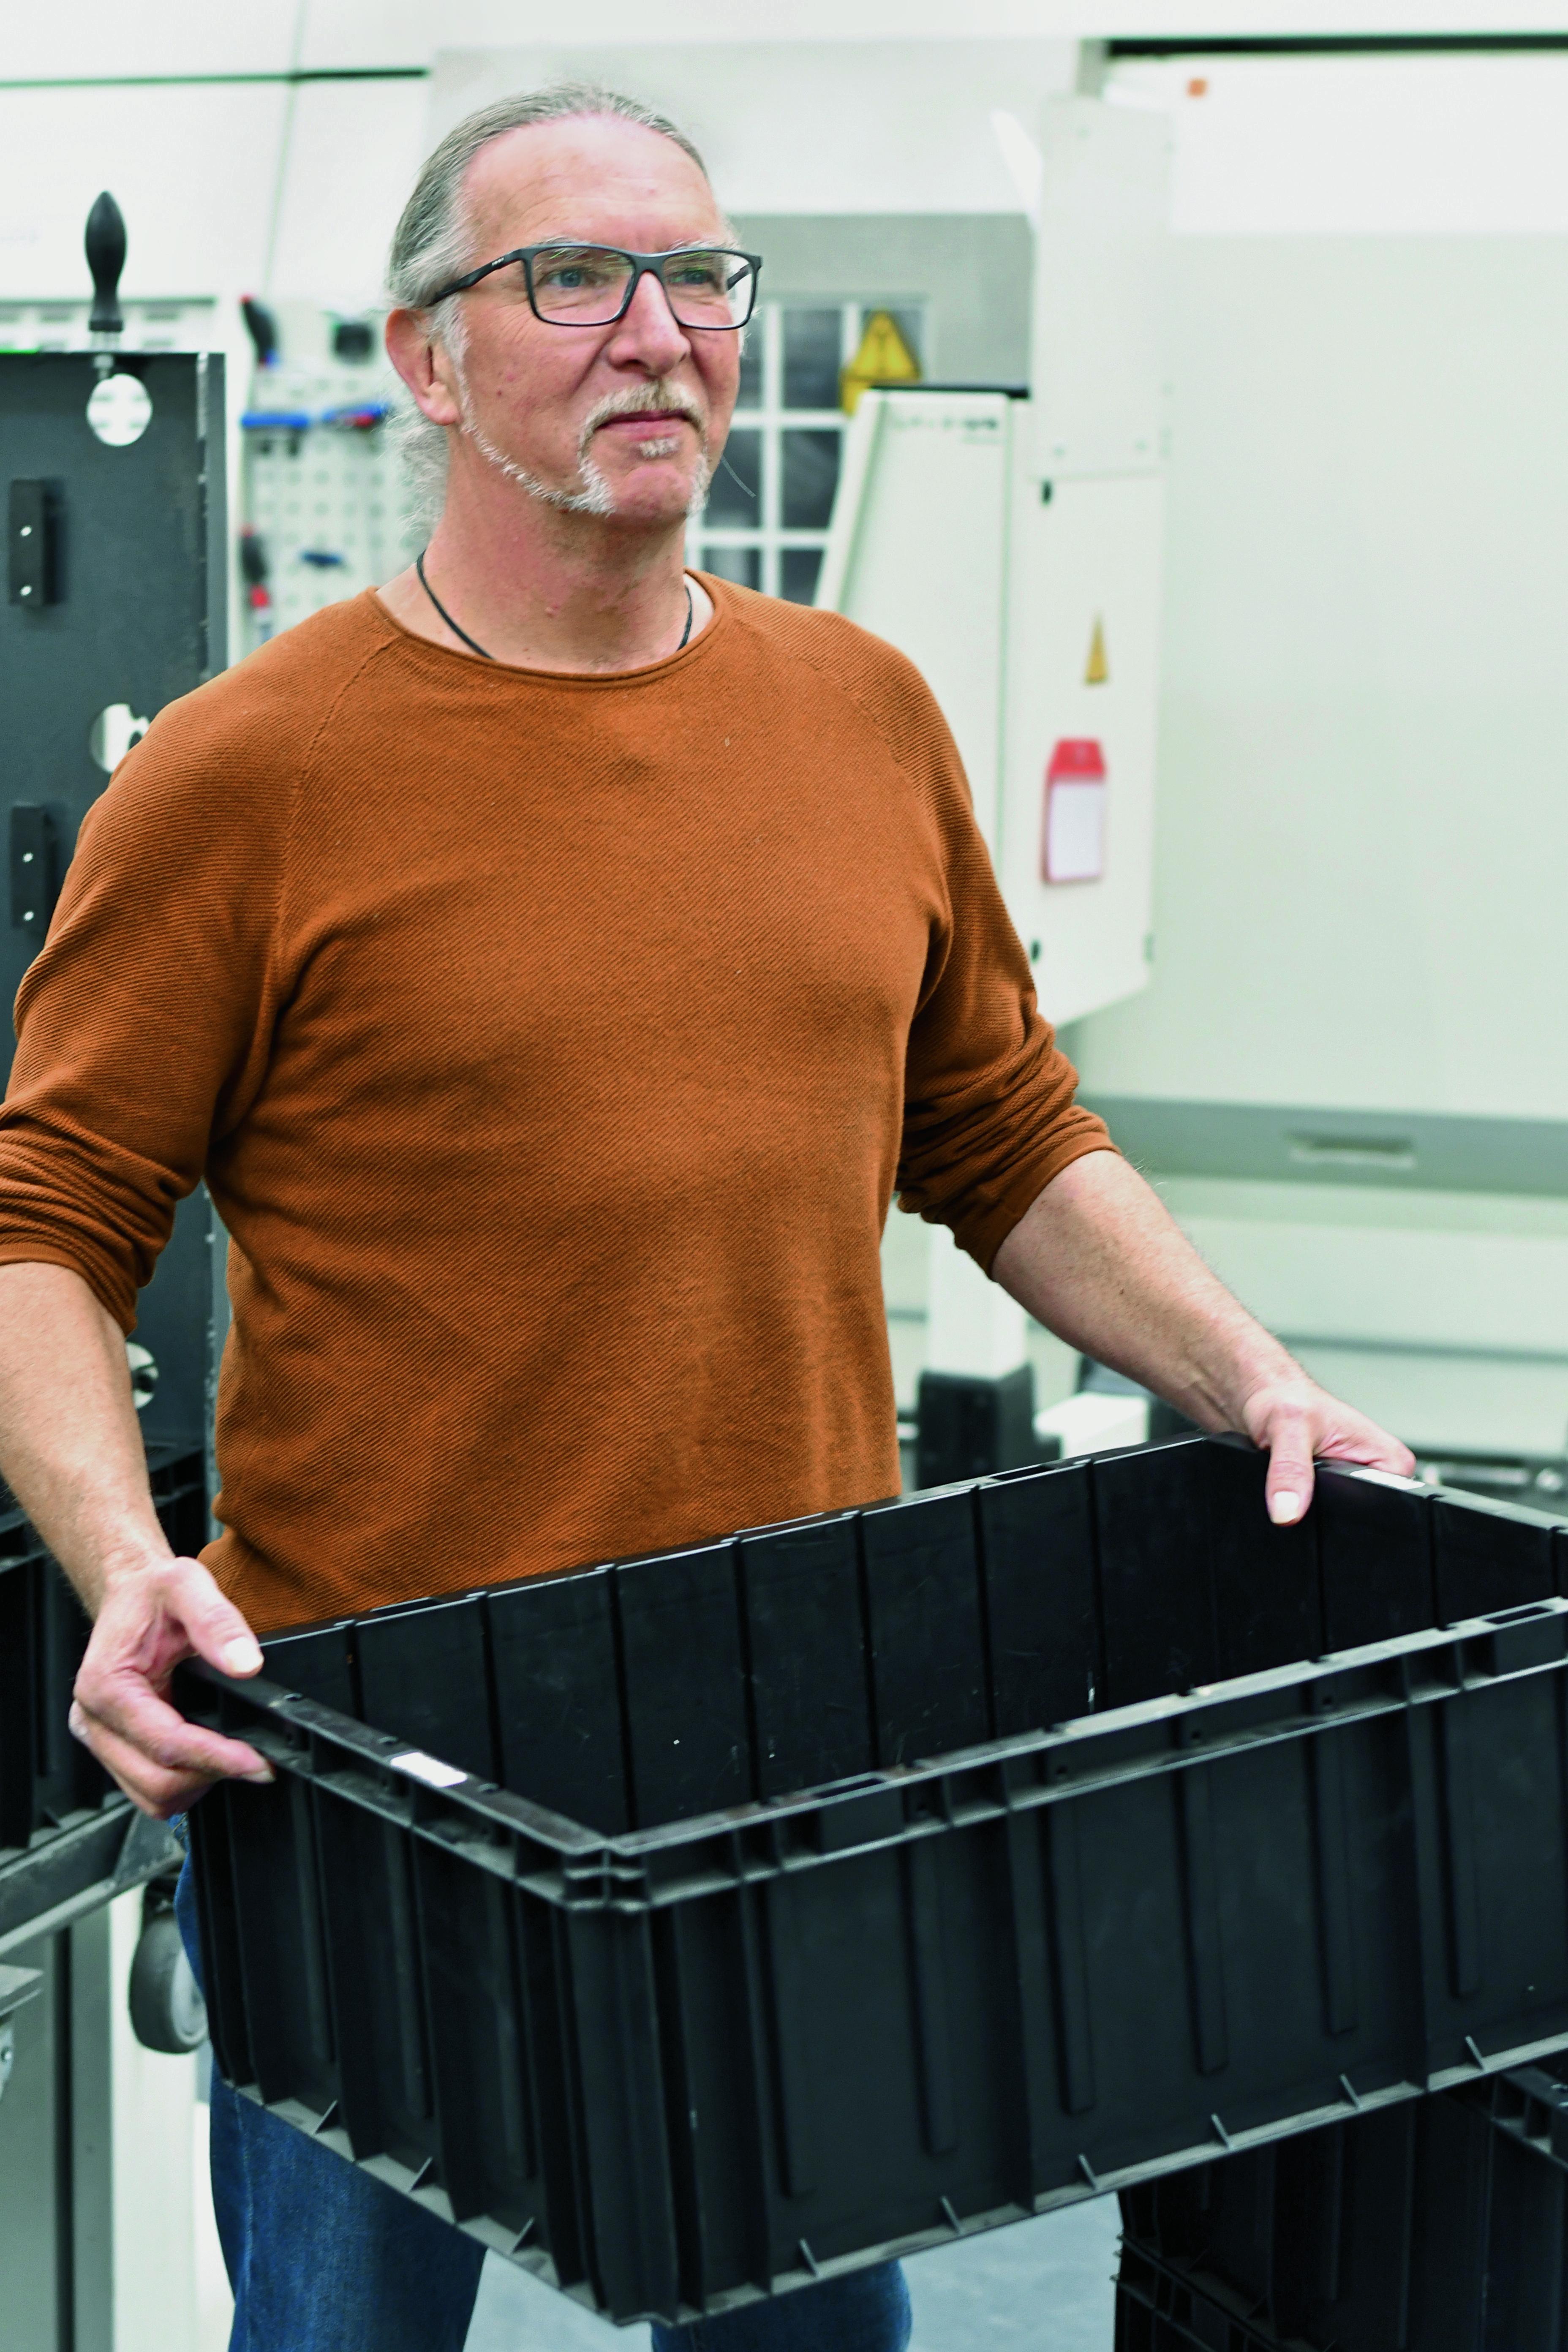
图3 萨勒河畔巴特诺伊施塔特物流团队的物料流专家Joachim Schneyer,展示AutoStore小件仓库约22,000个料箱中的1个
面向托盘的高性能存储系统
EWN的高性能存储系统(High Performance Storage,HPS)设有4,000个托盘货位,可存放约2,800种物料,并按顺序供料。物流人员推着拣选车依次经过HPS快速拣选区的18个作业口,按顺序完成订单拣选。物料配齐后,拣选车直接送往装配区域。转子和定子是电机最重要的2个部件。作为电机中的运动部件,转子的交付周期明显长于定子;根据具体变型,前者的交付周期可能接近后者的2倍。由于仓库中储存了相当比例的原材料,EWN厂内物流能够快速响应终装客户的需求,在1天之内完成供料,从而支撑多品种生产。这正是萨勒河畔巴特诺伊施塔特工厂的核心特色:生产与物流从一开始就协同规划。团队始终在寻找最佳换型方案,同时评估其对整个供料过程的影响,并始终以工厂整体优化为目标。
热点文章
-
-
10吨林德高压锂电平衡重叉车成功交付,助力金属行业客户绿色物流升级
2026-11-12
-
林德智联车队管理系统Smartlink,以数字化赋能仓储物流车队精细化运营升级
2026-11-12
-
签约 | 伍强智能再次携手日本 NITORI 似鸟,共筑海外智能物流新标杆
2026-11-13
-
踏台保障专业作业流程安全
2026-11-16
-
电动机采用按订单生产方式制造
2026-11-16
-

从物料搬运到全域数智移动|中力629创新大会启幕物流智造新范式!
6月29日至30日,中力机器人第八届629新产品、新技术、新模式发布大会在浙江安吉中力数智工业园区圆满举办。本届大会以“从物料搬运到数智移动”为核心主题,聚焦AI赋能、全场景机器人商用落地、产业生态共建,汇聚全球千名行业伙伴、相关协会领导、学界专家与媒体代表等于一堂,共议数智移动未来。
作者:
-
特约观察 | 从全球视野看穿梭车技术演进与市场突围
-
创新与服务并重 于大势中觅商机
-
2024进博会:林德车队管理系统
-
2024进博会:林德无人叉车
-
2024进博会:林德氢燃料电池系统叉车